Электроды для сварки нельзя правильно подобрать только по диаметру. Для ручной дуговой сварки важны материал соединяемых деталей, требуемые свойства шва, тип покрытия электрода, допустимые пространственные положения, род тока и полярность. Уже после этого выбирают диаметр и устанавливают ток в диапазоне, который указал производитель конкретной марки.
Если речь идёт об обычной углеродистой стали и бытовом инверторе, наиболее понятными в работе обычно оказываются электроды с рутиловым или смешанным рутил-целлюлозным покрытием. Но переносить это правило на ответственные металлоконструкции нельзя: там сварочный материал должен соответствовать проекту, стали и требованиям к соединению.
Как устроен покрытый сварочный электрод
Электрод для ручной дуговой сварки представляет собой металлический стержень с наружным покрытием. При сварке сердечник плавится и участвует в формировании металла шва, а покрытие обеспечивает работу дуги и формирует газовую и шлаковую защиту расплавленного металла.
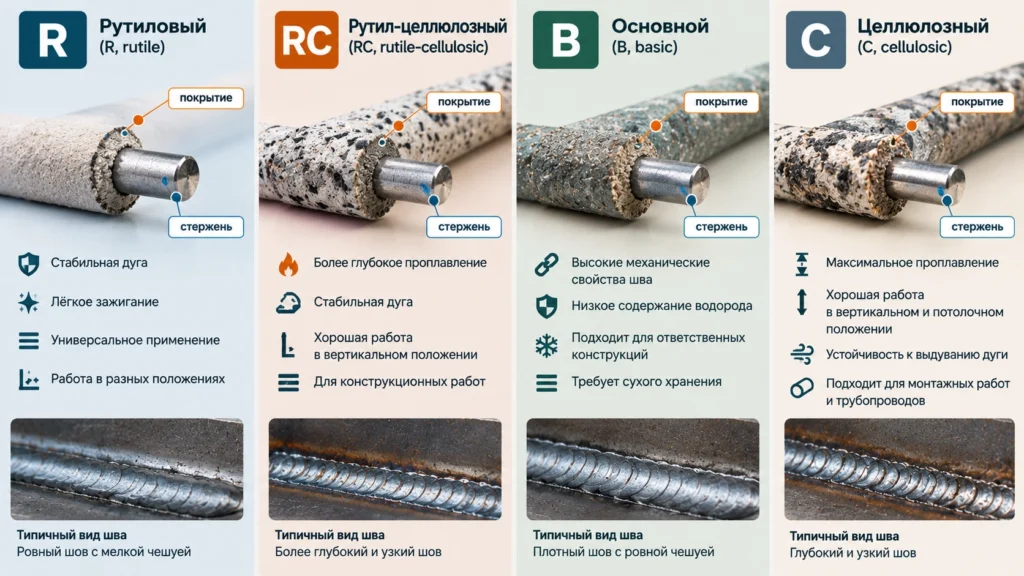
Международная терминология отдельно выделяет рутиловые, основные и целлюлозные покрытые электроды. Действующий в России ГОСТ Р ИСО 2560-2023 классифицирует покрытые электроды для ручной дуговой сварки нелегированных и мелкозернистых сталей и, кроме механических характеристик наплавленного металла, учитывает тип покрытия, применимые положения сварки, род тока и содержание диффузионного водорода.
Поэтому одинаковые по внешнему диаметру электроды могут вести себя совершенно по-разному: один легко повторно зажигается и спокойно работает от переменного тока, другой требует постоянного тока определённой полярности и короткой дуги.
Какие виды электродов для сварки бывают
Для нелегированных и мелкозернистых сталей тип покрытия — один из ключевых признаков электрода. В системе классификации встречаются обозначения A, C, R, RR, RC, RA, RB и B. Они соответствуют кислому, целлюлозному, рутиловому, толсторутиловому и смешанным типам покрытия, а B обозначает основное покрытие.
| Тип покрытия | Обозначение | Практическая особенность |
|---|---|---|
| Рутиловое | R | стабильная дуга и сравнительно удобная работа |
| Толсторутиловое | RR | повышенная доля рутилового покрытия |
| Рутил-целлюлозное | RC | сочетает свойства рутиловой и целлюлозной системы |
| Основное | B | применяется там, где важны свойства металла шва и контроль водорода |
| Целлюлозное | C | обеспечивает характерную интенсивную дугу и глубокое проплавление |
| Рутил-основное | RB | смешанная система покрытия |
| Рутил-кислое | RA | комбинированное рутилово-кислое покрытие |
| Кислое | A | отдельный тип покрытия по классификации |
Эта таблица показывает тип покрытия, но не заменяет паспорт конкретного электрода. Именно изготовитель указывает допустимые токи, полярность, пространственные положения, необходимость прокалки и назначение марки.
Рутиловые и рутил-целлюлозные
Такие электроды удобны для множества обычных монтажных и ремонтных работ по углеродистой стали. Например, ESAB OK 46.00 имеет рутил-целлюлозное покрытие, допускает переменный и постоянный ток и выпускается в нескольких диаметрах.
Это не означает, что любая марка с рутилом полностью повторяет её свойства. Перед сваркой всё равно проверяют обозначение на упаковке.
Электроды с основным покрытием
Их применяют в том числе для соединений, к которым предъявляются повышенные требования по механическим свойствам металла шва. Например, УОНИ-13/55 с основным покрытием предназначены для ответственных конструкций из углеродистых и низколегированных сталей; производитель указывает постоянный ток обратной полярности и работу короткой дугой по очищенным кромкам.
Здесь особенно важно состояние покрытия и соблюдение требований производителя к хранению и подготовке.
Какой электрод выбрать для сварки
Подбор лучше начинать не с марки, которую посоветовали знакомые, а с условий конкретного соединения.
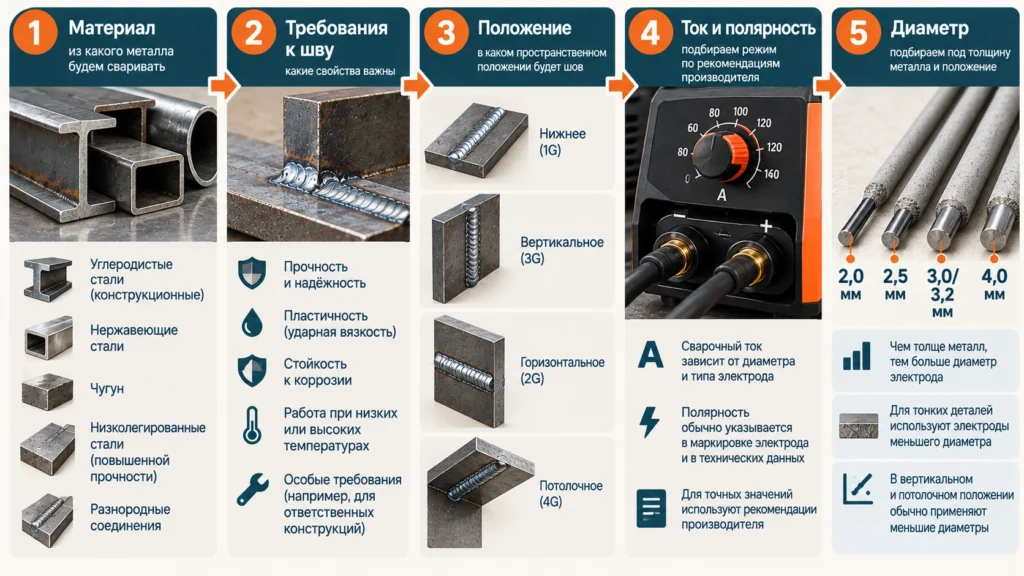
1. Определите материал
Электрод должен быть предназначен именно для свариваемого металла. Электрод для обычной углеродистой стали нельзя автоматически использовать для нержавеющей, жаропрочной или высокопрочной стали только потому, что он подходит по диаметру.
ГОСТ Р ИСО 2560-2023 относится именно к покрытым электродам для нелегированных и мелкозернистых сталей. Для других групп сталей действуют собственные системы классификации.
2. Уточните требования к соединению
Для небольшой ненагруженной ремонтной детали критерии выбора отличаются от требований к несущей металлоконструкции. Чем ответственнее соединение, тем важнее соответствие электрода марке стали, расчётным характеристикам и технологии сварки.
Поэтому нельзя выбирать электрод для ответственной конструкции только по критериям «хорошо зажигается» или «красивый шов».
3. Проверьте положение сварки
Не каждый электрод предназначен для одинаковой работы в нижнем, вертикальном и потолочном положении. Разрешённые положения входят в классификацию электрода и дополнительно указываются изготовителем.
4. Проверьте источник питания
На упаковке должно быть указано, допускается ли переменный ток, постоянный или оба варианта. Для постоянного тока также важна полярность.
Например, OK 46.00 допускает AC и DC, тогда как для УОНИ-13/55 изготовитель указывает постоянный ток обратной полярности.
5. Только затем выбирайте диаметр
Меньший диаметр удобнее при меньших токах и работе с относительно тонким металлом. Более крупный электрод позволяет увеличить производительность наплавки, но требует большего тока и достаточной мощности аппарата.
Диаметр электрода: 2, 2,5, 3 и 4 мм
Диаметр указывает размер металлического стержня, а не наружный размер вместе с покрытием. С ростом диаметра обычно увеличивается рабочий ток.
Для небольших бытовых инверторов чаще всего рассматривают электроды приблизительно от 2 до 4 мм:
| Диаметр | Что важно учитывать |
|---|---|
| 2,0 мм | работает на сравнительно небольших токах, удобен там, где крупный электрод избыточен |
| 2,5 мм | промежуточный универсальный размер для многих небольших работ |
| 3,0 или 3,2 мм | один из наиболее распространённых диапазонов для ручной сварки стали |
| 4,0 мм | требует заметно большего тока и соответствующей мощности аппарата |
Размеры 3,0 и 3,2 мм нельзя считать одним и тем же электродом. Российские производители выпускают, например, УОНИ-13/55 диаметром 3,0 мм, тогда как в линейках международных производителей широко встречается 3,2 мм. Режим выставляют по фактической маркировке упаковки.
Отдельно электроды для сварки 3мм имеет смысл рассматривать по конкретным маркам, потому что один и тот же диаметр встречается и у электродов с разным покрытием, и с заметно разными режимами.
Сам по себе диаметр детали не даёт единственного правильного диаметра электрода. Учитываются также подготовка кромок, тип соединения, положение шва, требуемое проплавление и число проходов.
Какой ток нужен для сварки электродами
Универсальной формулы вроде «диаметр умножить на постоянное число» недостаточно для точной настройки. Она может дать только приблизительную стартовую точку. Реальный допустимый диапазон задаётся конкретной маркой и зависит в том числе от покрытия и положения шва.
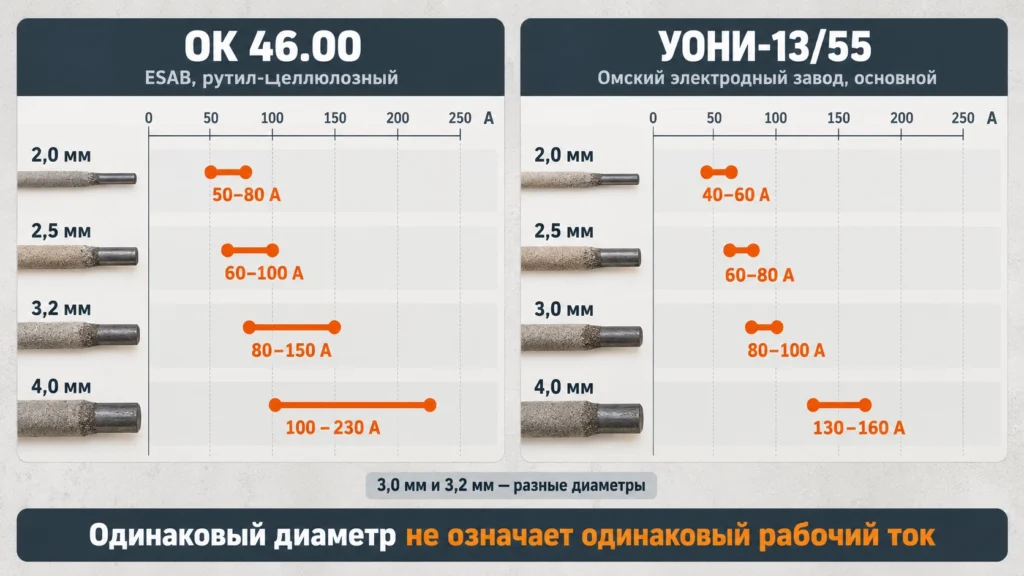
Это хорошо видно при сравнении двух реальных электродов:
| Диаметр | ESAB OK 46.00, рутил-целлюлозный | УОНИ-13/55, основной, нижнее положение |
|---|---|---|
| 2,0 мм | 50–80 А | 40–60 А |
| 2,5 мм | 60–100 А | 60–80 А |
| 3,0/3,2 мм | 80–150 А для 3,2 мм | 80–100 А для 3,0 мм |
| 4,0 мм | 100–230 А | 130–160 А |
Это не таблица взаимозаменяемых режимов, а наглядный пример того, почему нельзя назначать ток только по диаметру. Диапазоны взяты из технических данных производителей конкретных марок.
У другой марки того же диаметра диапазон может отличаться. Например, производитель МР-3С диаметром 3,0 мм указывает для нижнего положения 70–140 А.
Начальную настройку разумно брать внутри рекомендованного изготовителем диапазона, после чего оценивать устойчивость дуги, формирование ванны и шва. Если электрод постоянно залипает, причина не обязательно только в малом токе: мешать могут влажное или повреждённое покрытие, плохой контакт массы, неправильная полярность либо загрязнённая поверхность.
Что означает полярность
При постоянном токе возможны два варианта подключения электрода и изделия. В технической документации это обычно обозначается как DC+ и DC− либо словами «обратная» и «прямая» полярность.
Но выбирать полярность по универсальному правилу для любого электрода нельзя. Покрытие и конструкция конкретной марки рассчитаны на определённый режим.
Например, основной OK 48.00 предназначен для постоянного тока с предпочтительным подключением электрода к «плюсу», а рутил-целлюлозный OK 46.00 допускает AC и DC. УОНИ-13/55 также предписывается сваривать постоянным током обратной полярности.
Если аппарат работает только на переменном токе, это нужно учитывать ещё до покупки электродов.
Состояние покрытия и хранение
Даже правильно выбранный электрод может работать плохо после неправильного хранения. Покрытые электроды чувствительны к влаге, однако требования к разным покрытиям неодинаковы.
Особенно критичен контроль влажности для низководородных основных электродов. Производители рекомендуют хранить их в сухих условиях, а при необходимости выполнять повторную сушку строго по режиму конкретной марки. ESAB отдельно указывает, что температура и время повторной сушки должны браться с этикетки упаковки.
Не стоит применять один «народный» режим прокалки ко всем электродам. Целлюлозные электроды, например, имеют принципиально другие требования к влаге покрытия и не должны обрабатываться как низководородные основные.
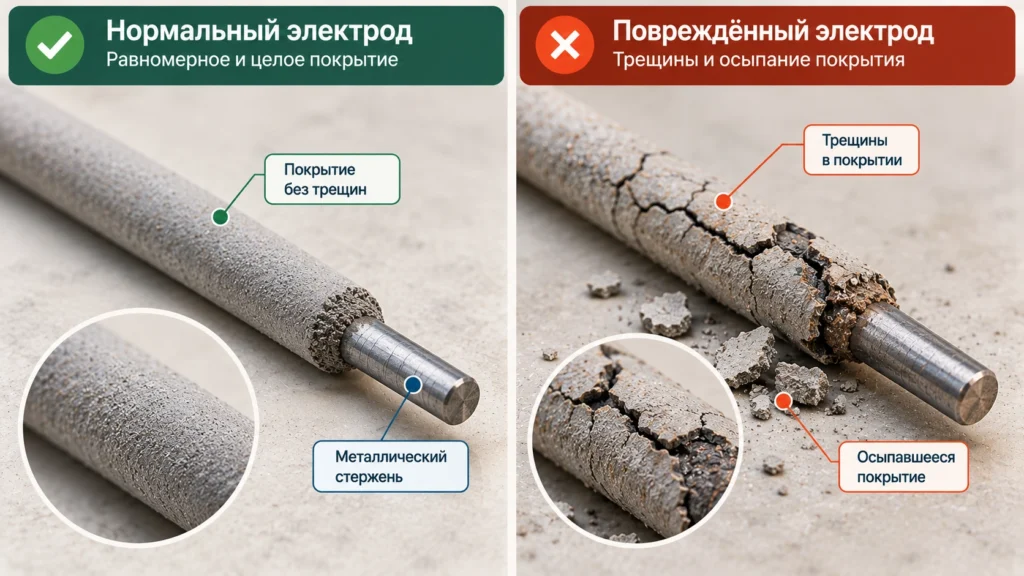
Если покрытие осыпается, имеет глубокие трещины или электрод сильно отсырел, попытка восстановить его нагревом не всегда возвращает исходные свойства. Для ответственного шва такой материал использовать нельзя без подтверждения допустимости производителем.
Ошибки при выборе электродов
Первая ошибка — покупать электроды только по диаметру. Надпись «3 мм» ничего не говорит о типе покрытия, механических свойствах наплавленного металла и допустимой полярности.
Вторая — считать все электроды для стали одинаковыми. Обычная углеродистая, низколегированная, высокопрочная, жаропрочная и нержавеющая сталь требуют разных сварочных материалов и технологий.
Третья — выставлять ток по одной универсальной таблице из интернета. Даже приведённые выше реальные примеры показывают значительный разброс диапазонов у одного диаметра.
Четвёртая — игнорировать положение шва. Электрод, удобный в нижнем положении, не обязательно допускается или одинаково хорошо работает вертикально и над головой.
Пятая — менять полярность только потому, что дуга кажется «мягче». Нужный род тока и полярность задаются характеристиками конкретного электрода.
Шестая — пытаться компенсировать грязный металл большим током. Масло, толстая окалина, покрытия и загрязнения могут ухудшать качество соединения; требования к подготовке поверхности зависят от марки электрода и технологии сварки.
Что важно для безопасной работы
Ручная дуговая сварка связана сразу с несколькими рисками: электрическим током, интенсивным излучением дуги, горячим металлом, искрами, пожаром и сварочным аэрозолем.
Рабочее место организуют с учётом вентиляции и пожарной безопасности, используют исправное сварочное оборудование, сварочную маску с подходящим светофильтром, защитную одежду и перчатки. Горючие материалы не должны находиться в зоне разлёта искр и расплавленного металла.
Действующие Правила по охране труда при выполнении электросварочных и газосварочных работ утверждены приказом Минтруда России № 884н; актуальная редакция имеет срок действия до 1 сентября 2031 года и содержит отдельный раздел для ручной дуговой сварки.
Для ответственных строительных конструкций сам факт, что выбранный электрод «варит» данную сталь, недостаточен. Марка сварочного материала и технология соединения должны соответствовать проекту и установленным требованиям.
Как выбрать сварочный электрод
Определите свариваемый металл
Установите марку или хотя бы группу стали и исключите электроды, которые производитель не предназначает для этого материала.
Оцените назначение соединения
Определите, является ли шов обычным ремонтным или относится к ответственной конструкции с заданными требованиями к механическим свойствам.
Проверьте тип покрытия
По маркировке или паспорту определите рутиловое, основное, целлюлозное либо смешанное покрытие и убедитесь, что его свойства подходят для задачи.
Проверьте аппарат
Сопоставьте допустимый род тока и полярность электрода с возможностями сварочного источника.
Выберите диаметр
Подберите диаметр с учётом соединения и доступного сварочного тока, не заменяя этим проверку конкретной марки.
Найдите рабочий ток
Возьмите начальное значение только из рекомендуемого производителем диапазона для выбранного диаметра и положения сварки.
Проверьте состояние электродов
Не используйте электроды с явно разрушенным покрытием, а требования к сушке и хранению проверьте на упаковке или в техническом паспорте.
Что проверить перед покупкой и первым розжигом дуги
01Какие электроды проще использовать для обычной сварки стали?
Для многих несложных ремонтных работ удобны рутиловые или рутил-целлюлозные электроды, рассчитанные на имеющийся сварочный аппарат. Но окончательный выбор делают по назначению конкретной марки, а не только по типу покрытия.
02Что лучше — электрод 2 или 3 мм?
Нельзя выбрать только по принципу «больше — лучше». Меньший диаметр работает на меньшем токе и удобнее там, где крупный электрод избыточен. Электрод 3,0–3,2 мм требует большего тока и позволяет работать с большим объёмом металла. Точный выбор зависит от соединения и рекомендаций производителя.
03Как понять, какой ток поставить на электрод 3 мм?
Сначала найдите маркировку конкретного электрода. Например, для УОНИ-13/55 диаметром 3,0 мм один изготовитель указывает 80–100 А в нижнем положении, тогда как для МР-3С 3,0 мм другой производитель указывает диапазон 70–140 А. Одного диаметра недостаточно для определения тока.
04Можно ли варить любыми электродами от инвертора?
Нет. Инвертор должен обеспечивать нужный диапазон тока и требуемый режим, а сам электрод — быть совместимым с постоянным или переменным током и нужной полярностью. Дополнительно учитывают напряжение холостого хода и требования изготовителя электрода.
05Нужно ли прокаливать электроды перед каждой сваркой?
Нет единого правила для всех типов. Необходимость, температура и продолжительность повторной сушки зависят от марки, покрытия, упаковки и условий хранения. Производители прямо рекомендуют брать режим с упаковки или технического паспорта конкретного изделия.
Комментарии
Чтобы оставить комментарий, войдите на сайт